Fähigkeiten
Luft- und Raumfahrtqualität 5-Achsen-Bearbeitung --- auf selbstentwickelten Gantry-Maschinenwerkzeugen aufgebaut
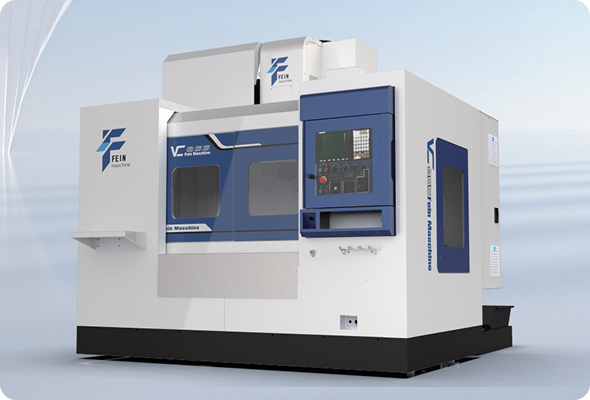
Hohe Geschwindigkeit | Hohe Präzision | Hohe Steifigkeit
Hohe Schnittkapazität und hohe Präzision machen es zu einem idealen Modell als Ersatz für importierte horizontale Bearbeitungszentren und für die Serienfertigung.
Teilen:
FÜR INGENIEURE
PRODUKTEINFÜHRUNG
Hohe Geschwindigkeit 48 m/min, Schneiden von 5 mm Stahl
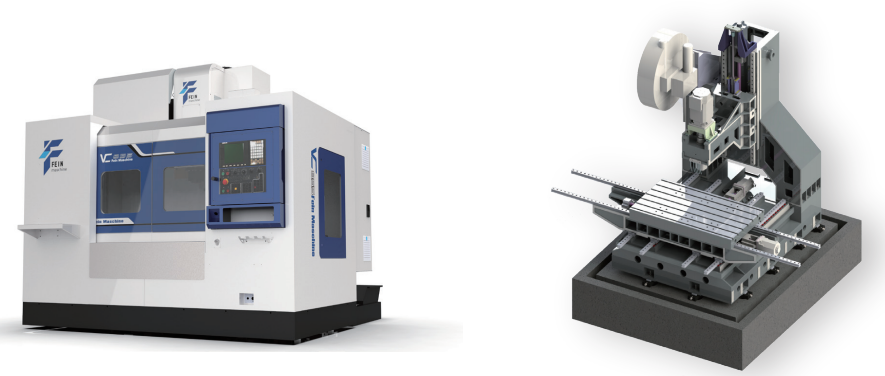
CNC-Vertikalfräszentrum
|
Technische Daten |
Einheit |
VC855 |
VC1165 VC1270 |
VC1580 |
|
|
Werkbankbereich |
mm |
550×1000 |
600×1200 |
700×1360 |
900×1600 |
|
T-Nut |
mm |
5-18×90 |
5-18×100 |
5-18×120 |
7-22×110 |
|
Maximale Belastung der Werkbank |
kg |
500 |
800 |
1000 |
1500 |
|
Verfahrweg der X/Y/Z-Achse |
mm |
800×550×550 |
1100×650×600 |
1200×700×700 |
1500×800×700 |
|
Spezifikationen der Linearführung |
mm |
X:35/Y:45/Z:45Rollen |
X:45/Y:45/Z:45Rollen |
X:45/Y:55/Z:55Rollen |
X:55/Y:45/Z:55Rollen |
|
Spindelstirnfläche zur Oberfläche des Arbeitstisches |
ace mm |
120-670 |
120-720 |
175-875 |
160-860 |
|
Spindelmitte zur FührungsbahnoberflächeA |
mm |
590 |
665 |
770 |
855 |
|
Spindelgeschwindigkeit |
U/min |
Riementyp 8000/10000; Direktantrieb 12000 |
(BT40) Riemenantrieb 8000/10000; Direktantrieb 12000 (BT50) Riemenantrieb 6000; Direktantrieb 8000 |
Riemenantrieb 6000; Direktantrieb 8000 |
|
|
Spindelbohrungskegel |
|
BT40-150 |
BT40-150 |
BT40-150/BT50-155 |
BT50-155 |
|
Leistung des Spindelmotors |
Kw |
9/13,5 (Siemens) |
9/13,5 (Siemens) |
18.12. (Siemens) |
18.12. (Siemens) |
|
Schnittvorschub |
m/min |
48 |
24 |
24 |
20 |
|
Schnelle Bewegungsgeschwindigkeit |
m/min |
48 |
24 |
24 |
20 |
|
Kapazität des Werkzeugmagazins |
j |
Scheibe 24 |
|
||
|
Werkzeugwechselzeit |
S |
1.8 |
|||
| Positionierungsgenauigkeit |
mm |
0.01 |
|||
|
Positionierungsgenauigkeit |
mm |
0.006 |
|||
|
Gesamtgewicht |
kg |
5500 |
6500 |
8000 |
12000 |
|
Abmessungen |
mm |
2600×2200×2600 |
2950×2550×2600 |
3450×2800×2700 |
4300×3200×3000 |
|
Gesamtstromversorgung |
Kw |
22 |
25 |
30 |
35 |
|
Typische CNC-Systemkonfiguration |
|
Siemens, Fanuc, im Inland hergestellt |
|||
Schneidleistung: 45# Stahl VC855: 200 mm³/min, VC1165: 250 mm³/min, VC1270: 320 mm³/min
Aluminiumteile (hohe Geschwindigkeit): VC855: 1000 mm³/min, VC1165: 1100 mm³/min, VC1270: 1300 mm³/min
Durch die hohe Schnittleistung und hohe Präzision kann es importierte horizontale Bearbeitungszentren ersetzen und Leistung erbringen
Designmerkmale
1. Die Spindel verfügt über eine hohe Leistung und starke Schnittkraft und eignet sich für die Bearbeitung von Gusseisen und Stahl bei niedriger Geschwindigkeit, insbesondere für große Formen.
2. Großer Verfahrweg, großer Verarbeitungsbereich;
3. Der selbstgebaute CNC-Drehtisch ermöglicht die Bearbeitung von vier Flächen in einer Aufspannung;
4. Integrierte T-Nut-Struktur mit hoher Steifigkeit, hoher Präzision und hoher Stabilität.

CNC-Horizontalfräsbearbeitungszentrum
|
Technische Daten |
Einheit |
HC500 |
HC630 |
HC800 |
HC1000 |
HC630 (Doppelarbeitstisch) |
HC800 (Doppelarbeitstisch) |
|
Werkbankbereich |
mm |
500×500 |
630×700 |
800×800 |
1000×1000 |
2×630×700 |
2×800×800 |
|
Workbench-Indizierung |
° |
1×360 |
|||||
|
T-Nut |
|
5-18 |
24×M16 (Anzahl × Schraubenlöcher) |
||||
|
Graduierungsgenauigkeit |
″ |
10 |
12 |
||||
|
Maximale Belastung der Werkbank |
kg |
700 |
1000 |
1500 |
2000 |
950 |
1500 |
|
X/Y/Z-Achsen-Verfahrweg |
mm |
700/600/580 |
1050/750/900 |
1300/1000/1000 |
1600/1000/1000 |
1050/750/900 |
1300/1000/1000 |
|
Führungsschienentyp |
|
Dreiachsige Walze |
|||||
|
Spindelmitte zum Arbeitstisch |
mm |
50-650 |
120-870 |
120-1120 |
120-1120 |
0-750 |
0-1000 |
|
Von der Spindelstirnfläche bis zum Tischzentr |
ter mm |
160-740 |
130-1030 |
200-1200 |
200-1200 |
130-1030 |
200-1200 |
|
Konus der Spindelbohrung |
|
BT40 |
BT50 |
||||
|
Spindelgeschwindigkeit |
U/min |
8000 |
6000 |
||||
|
Leistung des Spindelmotors |
Kw |
11/15 |
15/18.5 |
||||
|
Schnittvorschub |
m/min |
10 |
|||||
|
Schnelle Bewegungsgeschwindigkeit |
m/min |
30 |
30 |
24 |
24 |
24 |
24 |
|
Kapazität des Werkzeugmagazins/Werkzeugwechselzeit |
|
24T/3S |
30T/5,5S |
40T/5,5S |
40T/5,5S |
40T/5,5S |
40T/5,5S |
|
Positionierungsgenauigkeit |
mm |
0.012 |
0.012 |
0.012 |
0.012 |
0.012 |
0.012 |
|
Wiederholen Sie die Positionierungsgenauigkeit |
mm |
0.008 |
0.008 |
0.008 |
0.008 |
0.008 |
0.01 |
|
Gesamtgewicht |
T |
7 |
12 |
17 |
18 |
14 |
18 |
|
Abmessungen |
mm |
3050×2050×2500 |
3500×6000×3000 |
4800×6400×3900 |
4800×6400×3900 |
3500×7500×3000 |
5500×8000×3000 |
|
CNC-System |
|
Fanuc 0i MF Plus/Siemens 828D |
|||||
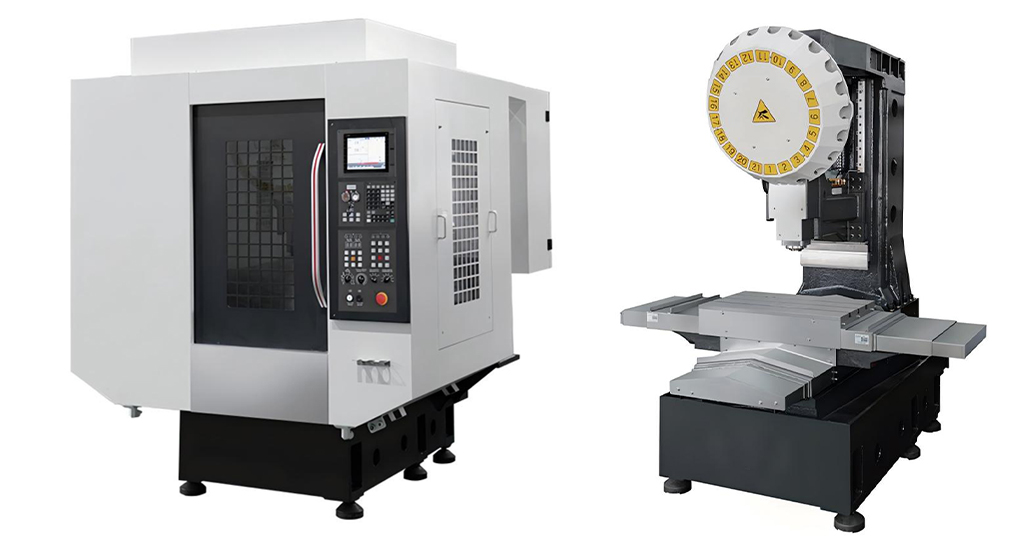
Bohr- und Gewindeschneidzentrum
|
Technische Daten |
Einheit |
T6 |
T7 |
T8 |
|
Werkbankbereich |
mm |
700×420 |
780×420 |
1000×500 |
|
T-Nut |
mm |
3-14×125 |
3-14×125 |
5-18×100 |
|
Maximale Belastung der Werkbank |
kg |
250 |
250 |
350 |
|
Verfahrweg der X/Y/Z-Achse |
mm |
600/400/300 |
700/400/300 |
800/500/330 |
|
Spezifikationen der Linearführung |
mm |
X:30/Y:30/Z:30 |
X:30/Y:30/Z:30 |
X:35/Y:35/Z:35 |
|
Spindelstirnfläche zur Arbeitstischoberfläche |
mm |
150-450 |
150-450 |
160-490 |
|
Spindelmitte zur Führungsbahnoberfläche |
mm |
464 |
464 |
546 |
|
Spindelgeschwindigkeit |
U/min |
direkte verbindung20000 |
||
|
Konus der Spindelbohrung |
|
BT30 |
||
|
Leistung des Spindelmotors |
kw |
5.5 (Mitsubishi) |
||
|
Schnittvorschub |
mm/min |
1-10000 |
||
|
Schnelle Bewegungsgeschwindigkeit |
mm/min |
48/48/48 |
||
|
Kapazität des Werkzeugmagazins |
|
21 |
||
|
Zeit, die Klinge zu wechseln |
S |
1.4/1.9 |
||
|
Positionierungsgenauigkeit |
mm |
0.01 |
||
|
Wiederholen Sie die Positionierungsgenauigkeit |
mm |
0.006 |
||
|
Gesamtgewicht |
kg |
2900 |
2900 |
4500 |
|
Abmessungen |
mm |
1760×2320×2240 |
1760×2320×2240 |
2500×2500×2300 |
|
Gesamtstromversorgung |
Kw |
15 |
15 |
20 |
|
CNC-System |
|
Mitsubishi M80B |
||
Ein praktisches Werkzeug für die Bearbeitung von Batteriekästen für neue Energiefahrzeuge
Hochgeschwindigkeits-Lichtbearbeitungszentrum
|
Technische Daten |
Einheit |
LQI2520 |
Technische Daten |
Einheit |
LQI2520 |
|
Werkbankbereich |
mm |
2500×1800 |
Schnittvorschub |
m/min |
20 |
|
T-Nut |
mm |
9×18 |
Schnelle Bewegungsgeschwindigkeit |
m/min |
40/30/20 |
|
Maximale Belastung der Werkbank |
T |
10 |
Kapazität des Werkzeugmagazins |
|
24 |
|
X-Achsen-Verfahrweg |
mm |
2000 |
Werkzeugwechselzeit |
S |
4 |
|
Y/Z-Verfahrweg |
mm |
2500×450 |
Positionierungsgenauigkeit |
mm |
0.02 |
|
Führungsschienentyp |
|
Dreiachsige Schienen, zwei Rollenleisten auf der Z-Achse |
Wiederholen Sie die Positionierungsgenauigkeit |
mm |
0.01 |
|
Von der Spindelstirnfläche bis zur Werkbank |
mm |
180-630 |
Gesamtgewicht |
T |
13 |
|
Spindelkegel |
|
BBT40 |
Abmessungen |
mm |
5250X4160X3300 |
|
Spindelgeschwindigkeit |
U/min |
15000 (Direktverbindung) |
Gesamtstromversorgung |
Kw |
22 |
|
Leistung des Spindelmotors |
Kw |
8.4 |
CNC-System |
|
Siemens 828D, Fanuc 0i MF plus |
ZUR BESCHAFFUNG
FÜR QUALITÄT
01
Finite-Elemente-Analyse
Die Konstruktion der Werkzeugmaschine wurde in Zusammenarbeit mit renommierten inländischen Universitäten durchgeführt und eine international fortschrittliche Finite-Elemente-Analyse wurde übernommen, um sicherzustellen, dass die dynamischen und statischen Eigenschaften der Werkzeugmaschine angemessen sind, die Belastung angemessen ist und die Lastverteilung gleichmäßig ist.

02
Kollimator
Die Konstruktion der Werkzeugmaschine wurde in Zusammenarbeit mit renommierten inländischen Universitäten durchgeführt und eine international fortschrittliche Finite-Elemente-Analyse wurde übernommen, um sicherzustellen, dass die dynamischen und statischen Eigenschaften der Werkzeugmaschine angemessen sind, die Belastung angemessen ist und die Lastverteilung gleichmäßig ist.

03
Vibrationsmesser
Die Konstruktion der Werkzeugmaschine wurde in Zusammenarbeit mit renommierten inländischen Universitäten durchgeführt und eine international fortschrittliche Finite-Elemente-Analyse wurde übernommen, um sicherzustellen, dass die dynamischen und statischen Eigenschaften der Werkzeugmaschine angemessen sind, die Belastung angemessen ist und die Lastverteilung gleichmäßig ist.

04
Barballinspektion
Jede Maschine ist mit einer Kugellehre von RENISHAW aus Großbritannien ausgestattet. Es wird verwendet, um die wahre Rundheit und die geometrische Genauigkeit der Maschine zu kalibrieren. Gleichzeitig werden Kreisschneideexperimente durchgeführt, um die 3D-Bearbeitungsgenauigkeit und die Kreisgenauigkeit der Maschine sicherzustellen.

05
Dreiachsige Laserinspektion
Jede Maschine in Ningqing wird mit dem Laserinterferometer der RENISHAW Company aus Großbritannien kalibriert. Um die dynamische, statische Stabilität und Bearbeitungsgenauigkeit der Maschinen sicherzustellen, werden präzise Prüfungen und Kompensationen auf Teilungsfehler, Spiel, Positioniergenauigkeit, Wiederholgenauigkeit usw. durchgeführt.

06
Drei-Koordinatensystem
Wir haben ein umfassendes Qualitätskontrollsystem eingerichtet, das die gesamte Kette von der Lagerung und Verarbeitung der Rohstoffe bis zur Lieferung des fertigen Produkts abdeckt. Mit einem Koordinatenmessgerät (KMG) als zentralem Prüfgerät führen wir Maß- und geometrische Toleranzprüfungen an Schlüsselkomponenten durch. In der Endphase der Produktauslieferung muss jede Werkzeugmaschine einer standardmäßigen Teststückbearbeitung und -prüfung unterzogen werden, und es wird ein S-Stück-Test durchgeführt, um die dynamische Genauigkeit und Konturabweichung anhand universeller Standards zu überprüfen. Das KMG ist über den gesamten Produktlebenszyklus hinweg integriert und bildet einen geschlossenen Herstellungsprozess aus „Inspektion, Feedback und Kompensation“. Wir stellen sicher, dass jede CNC-Werkzeugmaschine, die das Werk verlässt, über eine nachweisbare Genauigkeit verfügt.

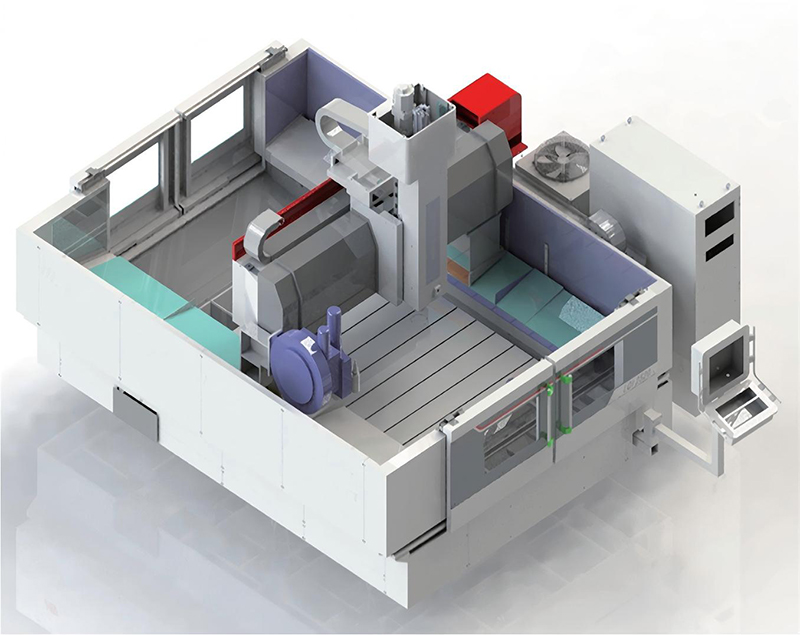
Hochwertige 5-Achsen-CNC-Maschine | Von der Marke Fein selbst entwickelt
Mobile Premium-Beam-5-Achsen-Maschinen mit Luftfahrtzuverlässigkeit. Wettbewerbsfähiger Fabrikpreis, OEM/ODM akzeptiert. Holen Sie sich noch heute ein kostenloses Angebot für Ihre Industriewerkstatt.

 TR
 RU
 ES
 FR
 EN