Fallstudien
Luft- und Raumfahrtqualität 5-Achsen-Bearbeitung --- auf selbstentwickelten Gantry-Maschinenwerkzeugen aufgebaut
Präzise CNC-Bearbeitung der C919-Flügelplatte – 9 m Luft- und Raumfahrtstruktur
Sep. 29, 2026
Teilen:

Projekthintergrund
Die C919 ist Chinas erstes im Inland entwickeltes großes Verkehrsflugzeug mit einer Flügelspannweite von 35,8 Metern. Jeder Flügel erfordert einen Satz präzisionsgefertigter Aluminium-Strukturplatten und Rippenkomponenten, die die primäre tragende Flügelstruktur bilden. Diese Platten müssen über eine Spannweite von 9 Metern formstabil bleiben und gleichzeitig die für die Befestigung von Luft- und Raumfahrtkonstruktionen erforderliche Positionsgenauigkeit von ±0,015 mm erfüllen. Der Tier-1-Lieferant des Projekts stand vor einem engen Produktionszeitplan und benötigte einen Bearbeitungspartner, der in der Lage ist, in einer einzigen Aufspannung komplette Platten zu liefern – ohne mehrteilige Montage und Verbindungsarbeiten, die zu kumulativen Positionsfehlern führen würden.
Technische Herausforderungen
Die C919 ist Chinas erstes im Inland entwickeltes großes Verkehrsflugzeug mit einer Flügelspannweite von 35,8 Metern. Jeder Flügel erfordert einen Satz präzisionsgefertigter Aluminium-Strukturplatten und Rippenkomponenten, die die primäre tragende Flügelstruktur bilden. Diese Platten müssen über eine Spannweite von 9 Metern formstabil bleiben und gleichzeitig die für die Befestigung von Luft- und Raumfahrtkonstruktionen erforderliche Positionsgenauigkeit von ±0,015 mm erfüllen. Der Tier-1-Lieferant des Projekts stand vor einem engen Produktionszeitplan und benötigte einen Bearbeitungspartner, der in der Lage ist, in einer einzigen Aufspannung komplette Platten zu liefern – ohne mehrteilige Montage und Verbindungsarbeiten, die zu kumulativen Positionsfehlern führen würden.
Großformatige Bearbeitung in einer Aufspannung
Die Bearbeitung einer 9,2 Meter langen Aluminiumplatte gemäß Luft- und Raumfahrttoleranzen in einer einzigen Aufspannung erforderte ein 5-Achsen-Bearbeitungszentrum in Portalbauweise mit einem Verfahrweg, der weit über den von Standard-CNC-Werkstätten hinausgeht.
Strukturelle Integrität dünner Wände
Das Plattendesign verfügte über dünne Stegrippen mit einer Breite von nur 2,5 mm zwischen den Bearbeitungsmerkmalen, was beim Schneiden zu erheblichen Vibrationen und Ablenkungsrisiken führte. Herkömmliche Spannmethoden würden das Teil unter Bearbeitungslasten verformen.
Über 300 bearbeitete Funktionen
Über 300 Befestigungslöcher, Entlastungstaschen und Strukturvorsprünge mussten mit einer Positionsgenauigkeit von ±0,015 mm bearbeitet werden – mit vollständiger KMG-Dokumentation gemäß AS9102.
Oberflächenintegrität in Luft- und Raumfahrtqualität
Keine Grate, Mikrorisse oder Wärmeeinflusszonen zulässig. Die Oberflächenbeschaffenheit an den Rippenwänden muss Ra ≤ 1,6 μm für ermüdungskritische Bereiche erfüllen.
Enger Produktionsplan
Der Lieferant benötigte 4 komplette Panelsätze, die innerhalb von 8 Wochen geliefert wurden, um den Meilenstein der Flugzeugmontage zu erreichen, sodass kein Raum für Nacharbeiten oder Lieferverzögerungen blieb.
Unsere Lösung
Selbstgebautes Portal-5-Achsen-Bearbeitungszentrum von Fein
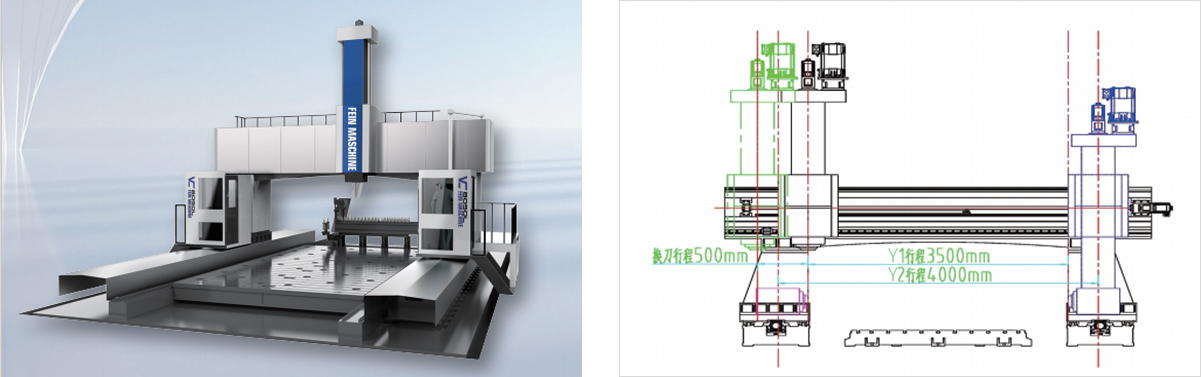
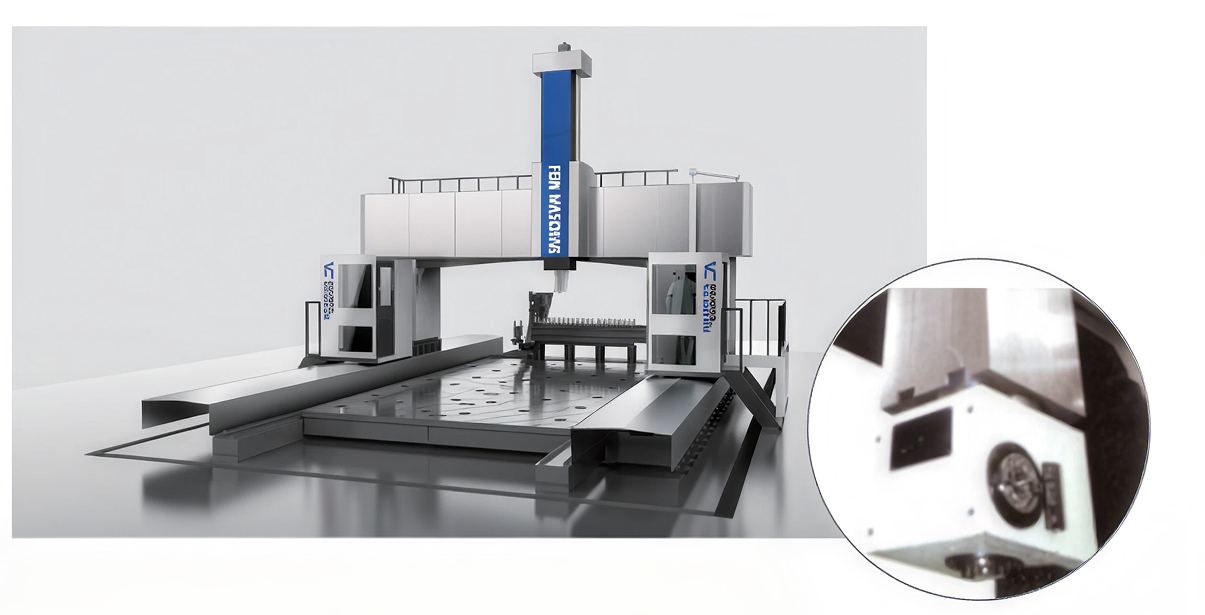
Das Projekt wurde auf dem 5-Achsen-Bearbeitungszentrum NQ-GV1060 in Portalbauweise von Fein bearbeitet – einer selbst entwickelten Maschine mit einem Arbeitsraum von 10.600 x 2.600 x 1.200 mm. Die Portalstruktur bietet eine außergewöhnliche Torsionssteifigkeit über die gesamte Spannweite von 9 m, was für die Aufrechterhaltung der Positionsgenauigkeit bei längeren Verfahrwegen von entscheidender Bedeutung ist.
Kundenspezifisches Vakuum- und Kantenklemm-Befestigungssystem
Ein maßgeschneiderter Vakuumtisch in Kombination mit Kantenklemmen wurde entwickelt, um die Platte zu sichern, ohne die 2,5 mm dünnen Stege zu verziehen. Mit der Vorrichtung konnte die gesamte 9,2 m lange Platte in einer einzigen Station geladen, bearbeitet und geprüft werden, wodurch Fehler beim Umspannen vermieden wurden.
Dynamische Schnittparameteroptimierung
Das Prozesstechnikteam von Fein führte vor der Produktion FEA-Simulationen der Schnittkräfte auf die Rippengeometrie durch. Die Schnittparameter wurden optimiert, um die Durchbiegung zu minimieren – mithilfe von Gleichlauffräsen, kontrollierter Schnitttiefe pro Durchgang und Hochdruckkühlung zur Steuerung der Wärmezufuhr an den Dünnstegabschnitten.
Selbstgebautes Portal-5-Achsen-Bearbeitungszentrum von Fein
Das Projekt wurde auf dem 5-Achsen-Bearbeitungszentrum NQ-GV1060 in Portalbauweise von Fein bearbeitet – einer selbst entwickelten Maschine mit einem Arbeitsraum von 10.600 x 2.600 x 1.200 mm. Die Portalstruktur bietet eine außergewöhnliche Torsionssteifigkeit über die gesamte Spannweite von 9 m, was für die Aufrechterhaltung der Positionsgenauigkeit bei längeren Verfahrwegen von entscheidender Bedeutung ist.
Siemens SINUMERIK 840D sl Steuerung
Der NQ-GV1060 ist mit der Siemens SINUMERIK 840D sl ausgestattet und ermöglicht eine erweiterte Echtzeit-Werkzeugkompensation und 5-Achsen-Simultankonturierung mit dynamischer Genauigkeitskontrolle über den gesamten Verfahrbereich.
CMM-Überprüfung im Prozess
In wichtigen Phasen wurden drei CMM-Kontrollpunkte durchgeführt: nach dem Schruppen, nach dem Halbschlichten und vor dem endgültigen Schlichten. ZEISS KMG wurde mit einer Referenztemperatur von 20 °C verwendet, um die Wärmeausdehnung während der Bearbeitung auszugleichen.
 Vollständiges AS9102-Dokumentationspaket
Jedes Teil wurde mit einem vollständigen FAI-Bericht (First Article Inspection), CMM-Messdaten, Materialzertifikaten und einem Konformitätszertifikat geliefert.
Projektergebnisse
Ertragsrate beim ersten Durchgang: 96 %
Von 4 kompletten Paneelsätzen (12 einzelne Paneele) war nur eine kleine Nacharbeit an einer einzelnen Befestigungslochstelle erforderlich – erfolgreich in weniger als 2 Stunden korrigiert.
Alle über 300 Funktionen erfüllten ±0,015 mm
Eine vollständige CMM-Inspektion bestätigte, dass jedes Positionsmerkmal innerhalb der Toleranz von ±0,015 mm lag. Aufgrund von außerhalb der Toleranzen liegenden Bedingungen müssen keine Teile verschrottet oder nachbearbeitet werden.
Pünktlich geliefert
Alle 4 Panel-Sets wurden innerhalb des 8-Wochen-Fensters versandt, sodass die Flügelmontage des Kunden gemäß dem Meilensteinplan der C919-Produktion fortgesetzt werden konnte.
Erstmalige Nachbestellung
Der Kunde gab innerhalb von drei Monaten eine Nachbestellung für zwei zusätzliche C919-Flügelplattensätze auf – ein direktes Ergebnis der Qualität und Lieferleistung der Erstbestellung.
Oberflächenbeschaffenheit: Ra 1,2 μm erreicht
Alle ermüdungskritischen Rippenwände erreichten Ra ≤ 1,6 μm ohne manuelle Nachbearbeitung, überprüft durch einen Oberflächenrauheitstester an 10 Messpunkten pro Platte.

Hochwertige 5-Achsen-CNC-Maschine | Von der Marke Fein selbst entwickelt
Mobile Premium-Beam-5-Achsen-Maschinen mit Luftfahrtzuverlässigkeit. Wettbewerbsfähiger Fabrikpreis, OEM/ODM akzeptiert. Holen Sie sich noch heute ein kostenloses Angebot für Ihre Industriewerkstatt.

 TR
 RU
 ES
 FR
 EN